 English
 中文简体
 Deutsch
 Español
- TEL:
+86-574-63269198
+86-574-63261058
- FAX:
+86-574-63269198
+86-574-63261058
- E-MAIL:
- ADRESSE:
Industriezone Henghe, Ningbo, Zhejiang, China
- FOLGEN SIE UNS:
Inhalt
Eine 25-mm-Welle mit einer Länge von 24,990 mm, die in eine Gehäusebohrung mit einer Länge von 25,020 mm eingelassen wird, hinterlässt einen Spalt von 0,030 mm. Auf der Zeichnung sieht nichts falsch aus, beide Teile bestehen eine schnelle Prüfung des Bremssattels, und doch entscheidet dieser Spalt darüber, ob die Baugruppe ruhig läuft oder sich nach einem Monat Produktion von selbst löst. Die Schaft- und Lochtoleranz bestimmt den Abstand oder den Halt und ist in der Regel das erste, was es wert ist, noch einmal überprüft zu werden, wenn ein Umbau zweimal auf die gleiche Weise fehlschlägt.
Die praktische Antwort ist kurz. Arbeiten Sie in einem Lochsystem wie H7, es sei denn, es gibt einen klaren Grund, dies nicht zu tun. Wählen Sie die Passungsklasse aus der Lastrichtung, dem Temperaturunterschied und der Montagemethode und bestätigen Sie dann das Ergebnis in Tausendstelmillimetern, anstatt davon auszugehen, dass der Maschinist genau auf dem Nennwert landet.
Eine Größe wie 25 H7 enthält zwei separate Informationen. Der Buchstabe H legt die Lage der Toleranzzone relativ zum Nennwert von 25 mm fest. Bei einem Loch bedeutet der Großbuchstabe H, dass die untere Grenze genau dem Nennwert entspricht, sodass die Zone ab 25.000 mm nach oben verläuft. Die Zahl 7 legt die Breite dieser Zone fest, die als Toleranzgrad bezeichnet wird. Bei 25 mm entspricht IT7 0,021 mm, sodass ein H7-Loch irgendwo zwischen 25.000 mm und 25.021 mm messen kann.
Eine als 25 h6 geschriebene Welle folgt der gleichen Logik in die entgegengesetzte Richtung. Der Kleinbuchstabe h setzt die Obergrenze auf den Nennwert, sodass die Welle von 24,987 mm bis 25,000 mm läuft. Durch Ändern des Buchstabens wird die gesamte Zone verschoben. Durch Ändern der Zahl ändert sich nur die Breite der Zone, und diese Breite wächst schnell mit der Nenngröße.
| Toleranzgrad | Zonenbreite bei 25 mm | Typische Verwendung |
|---|---|---|
| IT6 | 0,013 mm | Präzise Passungen, Lagersitze, feine Maschinenspindeln |
| IT7 | 0,021 mm | Standard-Lochbasis passt, allgemeine Maschinengehäuse |
| IT8 | 0,033 mm | Press- und Passungen bei mäßiger Belastung |
| IT9 | 0,052 mm | Lockere Laufpassungen, Abdeckungen an unkritischen Gelenken |
| IT10 bis IT11 | 0,084 bis 0,130 mm | Geschweißte oder geschraubte Konstruktionen, großzügige Freiräume |
Der Schritt von IT7 zu IT9 verdoppelt das zulässige Band mehr als. Diese einzige Güteklasse trennt häufig eine kontrollierte Presspassung von einer Baugruppe, die zum Zusammenhalten eine Fügemasse benötigt.
Mit ISO 286 können Sie die Toleranzzone auf beiden Teilen verankern. Bei einem Lochbasissystem bleibt das Loch bei H und der Wellenbuchstabe ändert sich, um die Passung zu erzeugen. Bei einem Schaftbasissystem bleibt der Schaft bei h und der Lochbuchstabe ändert sich.
Bei den meisten Produktionen ist die Lochbasis von Vorteil, da es schwieriger ist, Löcher auf Maß zu fertigen und leichter abzumessen ist. Eine Reibahle, eine Bohrstangeneinstellung oder ein Lehrdorn sind auf einen Nenndurchmesser beschränkt. Daher werden die Werkzeugkosten niedrig gehalten, wenn die Variation auf der Welle beibehalten wird, die auf die benötigte Größe gedreht und geschliffen wird. Die Wellenbasis ist sinnvoll, wenn eine fertige Welle, beispielsweise eine geschliffene Spindel oder eine kaltgezogene Stange, mehrere verschiedene Naben aufnehmen muss oder wenn eine Wellenlänge von einer Produktfamilie gemeinsam genutzt wird.
Sobald beide Zonen bekannt sind, ist die Anpassung der Unterschied zwischen ihnen. Das Ergebnis ist eine Lücke, ein Bereich, der den Nullpunkt überschreitet, oder ein dauerhafter Halt. Die folgende Tabelle zeigt die gleiche 25-mm-Verbindung mit fünf Wellenbuchstaben gegenüber einem H7-Loch. Negative Werte bedeuten Interferenz.
| Passt | Typ | Abstandsbereich | Wo es passt |
|---|---|---|---|
| 25 H7/h6 | Freigabe | 0,000 bis 0,034 mm | Ortung durch leichte Bewegung, Montage per Hand |
| 25 H7/g6 | Freigabe | 0,007 bis 0,041 mm | Mit einem Ölfilm verschiebbare Spindeln und Führungen schließen |
| 25 H7/k6 | Übergang | -0,015 bis 0,019 mm | Der Standort passt dort, wo Schlüssel oder Dübel das Drehmoment übertragen |
| 25 H7/p6 | Einmischung | -0,035 bis -0,001 mm | Leichter Druck, hält eine Buchse ohne Befestigungselemente |
| 25 H7/s6 | Einmischung | -0,048 bis -0,014 mm | Dauerhafter Kraftschluss, Press- oder Schrumpfmontage |
Beachten Sie, dass H7/k6 Null kreuzt. Bei jeder Übergangspassung wird auf die tatsächlich hergestellten Größen gesetzt, daher ist sie nur dann zuverlässig, wenn beide Teile gemessen oder unter statistischer Kontrolle hergestellt werden. Bei einer Charge von fünfzig Buchsen entstehen bei einer Übergangspassung normalerweise ein paar festsitzende und ein paar lockere Teile.
Wälzlager werden fertig geliefert, sodass ihre Bohrung und ihr Außendurchmesser durch die Lagernorm und nicht durch ISO 286 toleriert werden. Bei einer 25-mm-Bohrung in der normalen Toleranzklasse ist die Bohrung nominal oder bis zu etwa 0,010 mm kleiner und weist niemals Übermaß auf. Diese einzige Regel ändert die Art und Weise, wie die passende Welle geschrieben werden muss, da eine Welle, die bei genau 25.000 mm hergestellt wurde, bereits eine leichte Überschneidung in dieser Bohrung darstellt.
Dünnringringe führen zu einer zweiten Komplikation. Ein gepresster Ring nimmt die Geometrie seines Sitzes an, sodass ein Gehäuse, das die Durchmesserprüfung besteht, aber eine Ovalität von 0,010 mm aufweist, diese Form direkt in die Laufbahn überträgt. Bei hochpräzisen Baugruppen sind Rundheit und Konizität in der Regel wichtiger als der Durchmesser des Bandes selbst.
Als Arbeitsregel gilt, dass der relativ zur Lastrichtung rotierende Ring den engeren Sitz benötigt, während der stationäre Ring lockerer laufen kann. Bei einem Lüfter mit rotierender Welle und festem Gehäuse bedeutet das einen Wellensitz um k6 oder m6 und ein Gehäuse um H7 oder J7. Drehen Sie die Anordnung um und das Gehäuse wird zur Dichtseite.
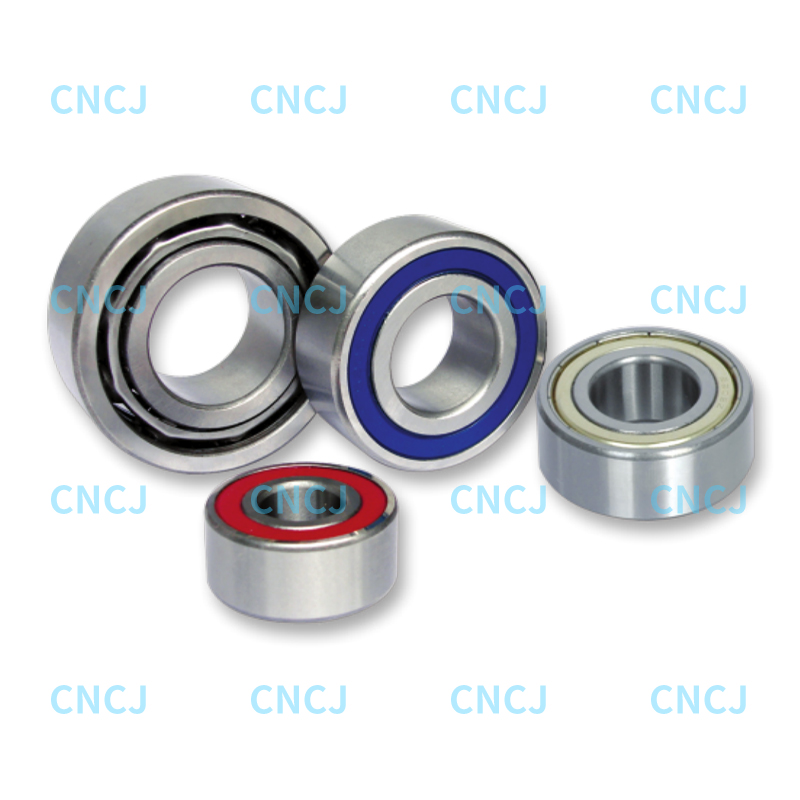 Zweireihige Schrägkugellager der Serien 52 und 53 Diese zweireihigen Schrägkugellager sind nützlich, wenn Passungsklasse und Vorspannung ausgeglichen werden müssen. Sie tragen kombinierte Lasten mit abgedichteter Konstruktion und reibungsarmer Schmierung. Produkt anzeigen →
Passungen wirken sich auch auf das Lagerspiel aus. Ein zweireihiges Schrägkugellager, das mit einer Presspassung auf beiden Ringen sitzt, verliert einen Teil seines Laufspiels durch die elastische Kompression, was ein Grund dafür ist, dass Vorspannung und Passungsklasse zusammen gewählt werden müssen. Unser Hinweis zu Auswahl der Vorspannung für Lager der Serien 52 und 53 durchläuft den gleichen Kompromiss von der Lagerseite.
Stahl wächst bei jedem Temperaturanstieg um 100 Grad Celsius um etwa 0,0115 mm pro 100 mm Länge. Auf einem 25-mm-Schaft ist das etwa 0,029 mm breiter als ein ganzes IT7-Band. Eine heiße Welle gleitet viel leichter in ein kaltes Gehäuse, als die Zeichnung vermuten lässt, und eine Verbindung, die sich auf einer kalten Werkbank richtig anfühlte, kann ihren Halt verlieren, sobald die Maschine Betriebstemperatur erreicht hat.
Eine dreilappige Bohrung kann einen perfekten Durchmesser aufweisen, wenn sie an zwei Punkten gemessen wird, während sie sich im Betrieb wie eine Presspassung verhält. Prüfen Sie die Rundheit an drei Stellen und halten Sie die Konizität innerhalb eines Lagersitzes auf einen Bruchteil der Durchmessertoleranz ein.
Die Interferenz wird über die Spitzen zweier Oberflächen gemessen. Beim Pressen werden Schleifspuren und Drehspitzen abgeflacht, so dass ein rauer Schaft etwa einen bis zwei Tausendstel Millimeter effektiven Halt verliert. Beschichtung und Lackierung einer Gehäusebohrung verschieben sich in die andere Richtung und müssen vor der Berechnung der Passung zum Nennmaß addiert werden.
Grenzwerte und Passungen setzen 20 Grad Celsius und ein kalibriertes Instrument voraus. Ein Mikrometer, das an ein heißes Teil gehalten wird, ein Messschieber, der mit starkem Daumendruck zusammengedrückt wird, oder ein Werkstattboden, der zwischen den Schichten um zwanzig Grad schwankt, können allesamt dazu führen, dass ein einwandfreies Bauteil verschrottet wird.
Eine Verbindung, die auf dem Papier zehn Tonnen Presskraft erfordert, kann in der Praxis eine hydraulische Presse, eine Induktionsheizung oder einen Schrumpfsitz erfordern. Wenn das einzige verfügbare Werkzeug ein Schlaghammer ist, verringern Sie die Störung vor Produktionsbeginn und nicht erst nach dem ersten Riss im Gehäuse.
Das explizite Schreiben beider Grenzwerte ist der Schritt, der am häufigsten übersprungen wird und der am meisten Geld spart, da dadurch jegliche Diskussion darüber entfällt, was H7 für diesen bestimmten Durchmesser bedeutet.
Bei allgemeinen rotierenden Lagern, von Pumpen und Lüftern bis hin zu kleinen Getrieben, läuft normalerweise ein Rillenkugellager auf einem Wellensitz im Bereich j5 bis k6 und ein Gehäuse aus H7 oder J7, wobei die engere Seite auf dem Ring platziert ist, der die rotierende Last trägt.
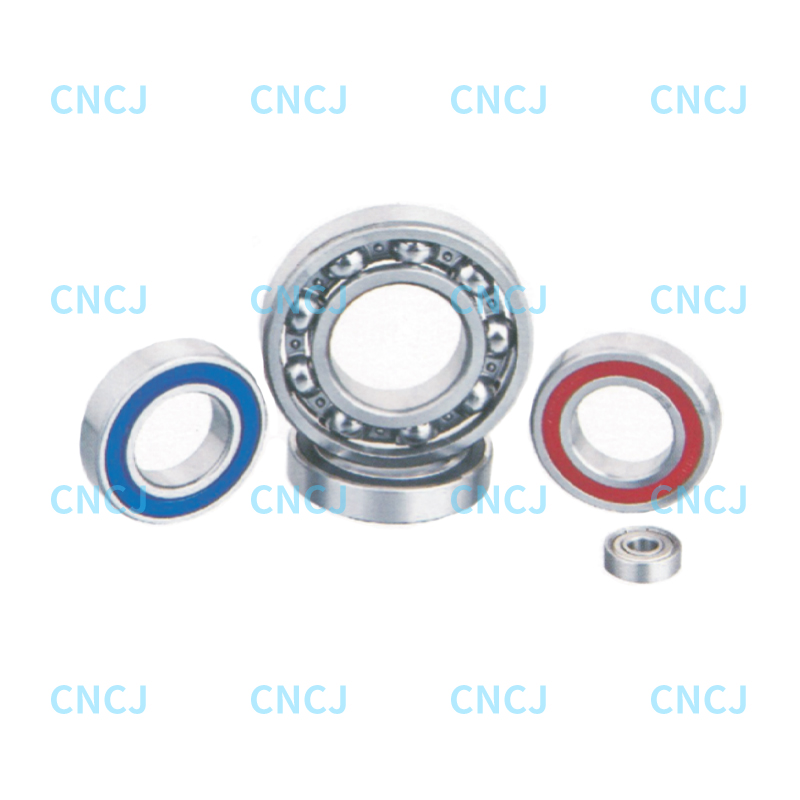 Rillenkugellager zur allgemeinen Rotationsunterstützung Einfache, hochbelastbare und reibungsarme Lager für Pumpen, Lüfter und Getriebe, mit den Serien 42 und 43 in verschiedenen Spezifikationen. Produkt anzeigen →
Geräte, die unter kombinierter radialer und axialer Belastung stabil bleiben müssen, wie z. B. Kompaktantriebe, Förderrollen und geführte Fahrzeuge, verwenden häufig ein zweireihiges Lager, bei dem beide Ringe fester sitzen. Hier müssen Passung und Lagerspiel aufeinander abgestimmt werden, denn zu viel Druck auf beide Ringe führt zu einem Verlust des Laufspiels, das Geräusche und Vibrationen gering hält.
Zweireihige Kugellager für kombinierte radiale und axiale Belastungen Zweireihige Schrägkugellager nehmen radiale und zweiseitig axiale Belastungen auf, sorgen für eine hohe Steifigkeit und eignen sich für Naben, Präzisionsmaschinen und fest sitzende Anordnungen. Produkt anzeigen → Bei Ningbo Wanshun-Lager Bei den Toleranzfragen, die wir von Maschinenbauern erhalten, handelt es sich fast immer um einen Sitz, der aus einer älteren Zeichnung kopiert wurde, ohne die Belastungsrichtung oder die Betriebstemperatur erneut zu überprüfen.
Die Wellen- und Lochtoleranz ist eine kleine Rechenaufgabe mit großer Auswirkung auf die Zuverlässigkeit. Verankern Sie die Zone am Loch, wählen Sie den Passungstyp aus der Aufgabe, die die Verbindung erfüllen muss, und schreiben Sie beide Grenzwerte auf, damit die Werkstatt, der Prüfer und der Käufer die gleichen Zahlen lesen. Wenn eine Verbindung heiß betrieben werden muss, auf einem dünnen Ringlager sitzt oder schwere Lasten trägt, betrachten Sie die Passung und das Innenspiel als eine Entscheidung und nicht als zwei, denn im Betrieb verhalten sie sich so.
+86-574-63269198
+86-574-63261058
+86-574-63269198
+86-574-63261058
Industriezone Henghe, Ningbo, Zhejiang, China
Bitte hinterlassen Sie Ihre E-Mail-Adresse, damit wir uns so schnell wie möglich mit Ihnen in Verbindung setzen können.
Copyright © Ningbo Wanshun Bearing Co., Ltd. Alle Rechte vorbehalten.
