 English
 中文简体
 Deutsch
 Español
- TEL:
+86-574-63269198
+86-574-63261058
- FAX:
+86-574-63269198
+86-574-63261058
- E-MAIL:
- ADRESSE:
Industriezone Henghe, Ningbo, Zhejiang, China
- FOLGEN SIE UNS:
Inhalt
Ein 40-mm-Zapfen kommt bei 39,982 mm aus der Schleifmaschine und der Bediener nennt es gut, weil es nur 0,018 mm unter dem Nennwert liegt. Wenn auf der Zeichnung h6 steht, ist dieser Teil nicht gut. Bei 40 mm erlaubt h6 eine geringere Abweichung von 16 Mikrometern, sodass die kleinste akzeptable Größe 39,984 mm beträgt und der Zapfen zur Nacharbeit zurückgeschickt wird.
Hier ist die Kurzversion vor dem Detail. h6 ist eine Wellentoleranz nach ISO 286, die auf und unter dem Nennmaß liegt: Null obere Abweichung, abzüglich der IT6-Breite auf der unteren Seite. Es gehört zu Lagersitzen, bei denen der Ring gleiten muss oder bei denen die Lastrichtung relativ zu diesem Ring stationär ist. Dies ist auch die Bezeichnung, die am häufigsten mit H6 verwechselt wird, einer Gehäusebohrungstoleranz, bei der das Band über dem Nennmaß liegt.
Ein h6-Callout enthält zwei verschiedene Fakten. Der Buchstabe legt die Position der Toleranzzone fest, wobei Kleinbuchstaben immer äußere Merkmale wie Zapfen und Bolzen beschreiben, während Großbuchstaben Gehäusebohrungen und andere innere Merkmale beschreiben. Die Zahl legt die Breite der Zone fest: Grad 6 oder IT6.
Da die Grundabweichung für h Null ist, entspricht die obere Abweichung einer h6-Welle genau dem Nennmaß, und jeder zulässige Durchmesser liegt auf oder darunter. Aus diesem Grund ist dieser Hinweis bei Lagersitzen so häufig anzutreffen. Ein nach H6 hergestellter Zapfen darf nie überdimensioniert sein, daher blockiert er niemals die Montage und er passt ohne Gewalt in eine H6- oder H7-Bohrung ein.
Die Bandbreite wächst mit dem Durchmesser, daher ist h6 keine einzelne Zahl. Sie beträgt 8 Mikrometer bei einem 4-mm-Schaft und 22 Mikrometer bei einem 100-mm-Schaft. In der folgenden Tabelle sind die Grenzwerte aufgeführt, in die die meisten Lagersitze fallen.
| Nenndurchmesser (mm) | IT6-Breite (Mikron) | h6 obere Abweichung (Mikron) | h6 untere Abweichung (Mikron) |
|---|---|---|---|
| Bis zu 3 | 6 | 0 | -6 |
| Über 3 bis 6 | 8 | 0 | -8 |
| Über 6 bis 10 | 9 | 0 | -9 |
| Über 10 bis 18 | 11 | 0 | -11 |
| Über 18 bis 30 | 13 | 0 | -13 |
| Über 30 bis 50 | 16 | 0 | -16 |
| Über 50 bis 80 | 19 | 0 | -19 |
| Über 80 bis 120 | 22 | 0 | -22 |
H6 ist das Spiegelbild: untere Abweichung Null, obere Abweichung plus IT6. Eine Zeichnung, die die beiden Fälle vertauscht, stellt die Werkstatt vor eine ganz andere Aufgabe. Auch die Kosten spielen eine Rolle, da das Drehen normalerweise im Bereich IT8 bis IT11 liegt, während H6 normalerweise Schleifen oder einen sorgfältig kontrollierten Schlichtdurchgang erfordert.
Bei einer Welle mit zwei Lagern ist ein Lager in beiden axialen Richtungen fixiert und das andere schwimmt. Ohne freien Bewegungsweg verwandelt sich die Wärmeausdehnung in eine axiale Belastung und verkürzt die Lagerlebensdauer. Die übliche Lösung ist ein Schiebesitz: ein H6-Zapfen unter dem schwimmenden Innenring oder eine H6- oder H7-Bohrung um den schwimmenden Außenring.
Verwenden Sie g6 anstelle von h6, wenn die Welle lang ist, die Temperaturschwankung groß ist oder sich das Gehäuse stärker ausdehnt als Stahl. Das zusätzliche Spiel beeinträchtigt die Radialgenauigkeit kaum und eliminiert das Risiko, dass das Loslager versehentlich als Festlager fungiert. Rillenkugellager sind die übliche Komponente auf der schwimmenden Seite einer Welle, und unser Sortiment deckt die entsprechenden kleinen und mittleren Größen ab.
 Rillenkugellager Empfohlene Produkte Produkt anzeigen →
Eine Bohrung nach H6 hält den Außenring fester als H7 und lässt dennoch eine axiale Bewegung zu, weshalb sie in Werkzeugmaschinengehäusen und geteilten Gehäusen vorkommt, die um den Ring geklemmt werden. Die Regel ist einfach: Wenn sich die Last relativ zum Außenring dreht, muss das Gehäuse mit einem Übermaß wie M7, N7 oder P7 greifen; Wenn die Lastrichtung relativ zum Ring stationär ist, ist H7 oder H6 richtig und einfacher zu montieren.
Bei der Auswahl der Passform kommt es auf eine Frage an. Rotiert die Last relativ zum betreffenden Ring? Wenn dies der Fall ist, benötigt der Ring genügend Interferenz, um zu verhindern, dass er um seinen Sitz herumkriecht. Ist dies nicht der Fall, ist eine leichte Passung richtig und in der Regel besser, da dadurch das Innenspiel erhalten bleibt und die Montage vereinfacht wird.
| Ladezustand | Ring, der gestört werden muss | Wellensitz | Gehäusesitz |
|---|---|---|---|
| Die Last dreht sich relativ zum Innenring | Innenring | j6 oder k6, m6 für Schock | H7 oder H6 |
| Die Last dreht sich relativ zum Außenring | Außenring | h6 oder g6 | M7, N7 oder P7 |
| Die Last dreht sich relativ zu beiden Ringen | Beides | k6 | M7 oder N7 |
| Schwimmender Sitz, der axial gleiten muss | Keine in Gleitrichtung | h6 oder g6 | H7 oder H6 |
Die Peilung ist die Hälfte der Berechnung. Ein normales Lager mit einer 40-mm-Bohrung hat normalerweise eine Bohrungsabweichung zwischen null und etwa minus 12 Mikrometern, sodass eine H6-Welle im schlimmsten Fall ein kleines Spiel hinterlassen kann. Bei einem schwimmenden Sitz ist das in Ordnung, bei rotierender Last jedoch nicht akzeptabel, da es dort zu Kriechen und Reibverschleiß am Lagerzapfen kommt.
Störungen verbrauchen auch das interne Spiel. Eine nützliche Schätzung ist, dass eine massive Stahlwelle etwa 70 Prozent des Übermaßes aus dem radialen Innenspiel des Lagers entfernt, und weniger, wenn die Welle hohl ist. Passungen und Vorspannung gehören daher in die gleiche Berechnung, dazu unsere Hinweise dazu Auswahl der Vorspannung für Lager der Serien 52 und 53 Beschreiben Sie, wie die beiden interagieren.
Zweireihige Schrägkugellager der Serien 52 und 53 dienen der Fixierung von Sitzen unter kombinierter radialer und axialer Belastung, und ihr Innenspiel reagiert besonders empfindlich auf einen zu festen Sitz.
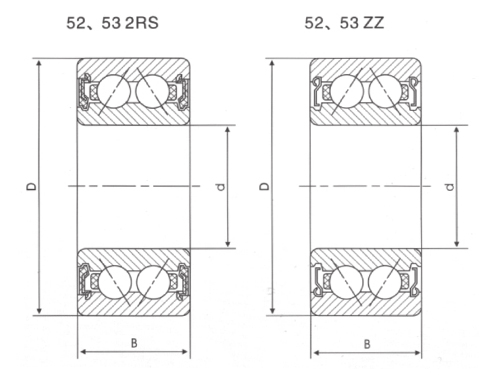 Zweireihige Schrägkugellager der Serien 52 und 53 Zweireihige Schrägkugellager der Serien 52 und 53 Princinal Dimensions (mm) Bearing Designations Basic Ratings Maxronoutspeed Mass(kg) d D B r P.NO. Shielded Seal... Produkt anzeigen →
Beide Enden des Bandes verursachen Schäden und sehen auf einer Reparaturbank ganz anders aus.
Jede Größenabweichung über Null ist Übergröße. Die Presskraft steigt, die Ringbohrung kann nachgeben und das Lagerspiel verschwindet. Das Lager läuft heiß, die Fettlebensdauer sinkt und in schweren Fällen reißt der Ring an der Bohrungsfläche oder die Dichtlippe wird beim Zusammenbau aus ihrer Position gedrückt.
Bei jeder Größe unterhalb der Untergrenze kann der Innenring um die Welle herumkriechen. Der Sitz verschleißt dann in einem Muster, das bei der Inspektion leicht zu erkennen ist:
Die Gehäuseseite verhält sich genauso. Eine zu enge Bohrung verformt den Außenring in ein Oval und nimmt Spielraum weg, während eine lockere Bohrung dazu führt, dass der Außenring kriecht und ein Gusseisen- oder Aluminiumgehäuse schlägt. Niedrige Geräuschbelastungen machen diese Effekte deutlicher sichtbar, da sich ein kleiner Verlust der Passqualität direkt als tonales Rauschen bei Laufgeschwindigkeit bemerkbar macht. Aus diesem Grund werden unsere zweireihigen Schrägkugellager der Serien 32 und 33 mit kontrollierten Bohrungs- und Außendurchmesserringen geliefert.
 Zweireihige Schrägkugellager der Serien 32 und 33 Zweireihige Schrägkugellager der Serien 32 und 33 Princinal Dimensions (mm) Bearing Designations Basic Ratings Maxronoutspeed Mass(kg) d D B r P.NO. Shielded Seal... Produkt anzeigen →
Ein 16-Mikron-Band lässt keinen Spielraum für Vermutungen, daher ist die Messmethode genauso wichtig wie die Bearbeitungsmethode.
Verwenden Sie vor jeder Charge eine Außenmessschraube mit einer Auflösung von 1 Mikrometer, die mit Endmaßen oder einem zertifizierten Meister eingestellt wurde. Halten Sie die Dickenunsicherheit bei etwa 10 Prozent des Toleranzbandes, was bei h6 bei 40 mm etwa 1,6 Mikrometer beträgt, und wenden Sie ein Schutzband an, wenn es größer ist, damit das Risiko der Annahme eines außerhalb der Toleranz liegenden Teils nicht auf den Kunden übergeht.
Bei 20 Grad Celsius gelten Toleranzgrenzen. Stahl wächst um etwa 11,5 Teile pro Million pro Grad Celsius, sodass ein 40-mm-Zapfen, gemessen bei 25 Grad, etwa 2,3 Mikrometer größer ist als seine tatsächliche Größe. Ein warmes Teil kann eine Prüfung bestehen, bei der es nach dem Abkühlen versagen würde.
Bei der Zweipunktmessung wird ein dreilappiger Zapfen übersehen. Überprüfen Sie daher zwei oder drei axiale Positionen in zwei Richtungen und messen Sie die Konizität separat. Für Gehäusebohrungen ist ein Bohrlehrensatz mit einem Ring erforderlich, und geteilte Gehäuse sollten vor der Messung gemäß den Spezifikationen angezogen werden, da eine Klemmverformung von 10 Mikrometern oder mehr üblich ist. Entgraten Sie zuerst, da eine erhöhte Handhabungskante den Messwert um mehrere Mikrometer verlängern kann.
Eine Zeichnung verhindert mehr Argumente als ein Satz in einer E-Mail. Geben Sie den Nenndurchmesser, die Toleranzklasse, den Bezugspunkt, die Oberflächenbeschaffenheit an und geben Sie an, ob der Sitz den Ring fixiert oder schweben lässt. Fügen Sie die Lastbedingung hinzu, da dieselbe 40-mm-Welle bei einer Maschine k6 und bei einer anderen h6 benötigen kann.
Fragen Sie den Lagerhersteller auch nach der Bohrungs- und Außendurchmesserabweichungsklasse, da Ringe der normalen Klasse P6 und P5 bei einer Passungsberechnung nicht austauschbar sind. Fordern Sie bei einer Erstbestellung einen Prüfbericht mit den tatsächlichen Abweichungen und bei sensiblen Anwendungsfällen eine Passprüfung im Muster an.
Ningbo Wanshun Bearing arbeitet in einem 26.000 Quadratmeter großen Werk in der Stadt Henghe, Cixi, der Gegend, die als Heimatstadt der chinesischen Lager bekannt ist, mit mehr als 200 Mitarbeitern, darunter 35 technischen Mitarbeitern, und produziert jedes Jahr etwa 6 Millionen zweireihige Schrägkugellagersätze und 35 Millionen Rillenkugellagersätze gemäß ISO 9001. Anfragen werden auf Englisch, Chinesisch, Deutsch und Spanisch bearbeitet.
Eine Montagegewohnheit ist es wert, wiederholt zu werden. Pressen Sie Presspassungen mit einer Dornpresse und einem auf 80 oder 100 Grad Celsius erwärmten Ring, nicht mit Hammerschlägen auf den Außenring. Überprüfen Sie den Zapfen nach dem Transport erneut, da ein Sitz mit der Abmessung h6 am Schleifer einen Grat aufnehmen kann, bevor er die Presse erreicht.
Die praktischen Punkte, die die meisten h6-Fragen klären:
+86-574-63269198
+86-574-63261058
+86-574-63269198
+86-574-63261058
Industriezone Henghe, Ningbo, Zhejiang, China
Bitte hinterlassen Sie Ihre E-Mail-Adresse, damit wir uns so schnell wie möglich mit Ihnen in Verbindung setzen können.
Copyright © Ningbo Wanshun Bearing Co., Ltd. Alle Rechte vorbehalten.
